

A modern építőipar és gyártás területén a Zn Al Mg acél nagyon keresett anyaggá vált kiváló korrózióállóságának, nagy szilárdságának és viszonylag alacsony költségének köszönhetően. A Zn Al Mg acél vezető beszállítójaként megértem az alakíthatóság jelentőségét a különféle ipari alkalmazásokban. Ez a blog számos hatékony módszert tárgyal a Zn Al Mg acél alakíthatóságának javítására, amelyek segíthetnek ügyfeleinknek e figyelemre méltó anyag jobb kihasználásában.
A Zn Al Mg Acélalakíthatóság alapjainak megértése
Mielőtt belemerülnénk a fejlesztési stratégiákba, elengedhetetlen annak megértése, hogy mit jelent az alakíthatóság a Zn Al Mg acél vonatkozásában. Az alakíthatóság az acél azon képességére utal, hogy repedés vagy tönkremenetel nélkül képlékeny deformáción megy keresztül. Főleg a kémiai összetétel, az acél mátrix és a bevonat mikroszerkezete, valamint a feldolgozás körülményei befolyásolják. például a cink, alumínium és magnézium aránya a bevonatban jelentősen befolyásolhatja az acél rugalmasságát és deformációval szembeni ellenállását.
1. A kémiai összetétel optimalizálása
A Zn Al Mg acél kémiai összetétele képezi alakíthatóságának alapját. A cink (Zn), az alumínium (Al) és a magnézium (Mg) kiegyensúlyozott aránya kulcsfontosságú. Az alumíniumtartalom növelése javíthatja a bevonat tapadását, míg a magnézium javíthatja a korrózióállóságot. A túlzott mennyiségű magnézium azonban rideg intermetallikus vegyületek képződéséhez vezethet, amelyek rontják az alakíthatóságot.
A gyártóknak mélyreható kutatásokat kell végezniük, hogy megtalálják az optimális összetételt a különböző alkalmazásokhoz. Ezen elemek arányának gondos szabályozásával javítható az acél általános képlékenysége. Például egy nemrégiben végzett tanulmányban az összetételnek valamivel magasabb alumíniumtartalomra és mérsékelt mennyiségű magnéziumra történő beállítása akár 15%-kal is növelte a Zn Al Mg acél alakíthatóságát.
2. A mikrostruktúra szabályozása
A Zn Al Mg acél mikroszerkezete létfontosságú szerepet játszik az alakíthatóságában. A finomszemcsés mikrostruktúra általában jobb alakíthatóságot eredményez, mivel több helyet biztosít a képlékeny deformációnak, és csökkenti a repedések terjedésének valószínűségét. A gyártási folyamat során a szemcseszerkezet finomítására olyan technikákat lehet alkalmazni, mint a szabályozott hengerlés és lágyítás.
A szabályozott hengerlés magában foglalja a hengerlési hőmérséklet, a sebesség és a redukciós arány gondos ellenőrzését. Ezek a paraméterek befolyásolhatják az átkristályosodási folyamatot és a szemcse növekedését. Például a hengerlés alacsonyabb hőmérsékleten történő befejezése finomabb szemcseméretet eredményezhet. A lágyítás egy másik hatékony módszer. Az acél meghatározott hőmérsékletre hevítésével, majd lassú hűtésével a belső feszültségek enyhülnek, a szemcseszerkezet homogenizálódik. Ez a kezelés javíthatja az acél alakíthatóságát azáltal, hogy rugalmasabbá teszi azt.
3. A bevonat minőségének javítása
Az acél felületén lévő Zn Al Mg bevonat nemcsak korrózióállóságot biztosít, hanem az alakíthatóságot is befolyásolja. Az egységes és jól tapadó bevonat megakadályozza a repedések kialakulását az alakítási folyamatok során. A kiváló minőségű bevonatok eléréséhez a bevonási folyamatot pontosan ellenőrizni kell.
Az olyan paraméterek, mint a bevonat vastagsága, a bevonat hőmérséklete és az acél felületének bevonat előtti tisztasága döntőek. Például, ha a bevonat vastagsága túl vastag, az növelheti a bevonat rétegelválásának kockázatát az alakítás során. Másrészt egy vékony és egyenetlen bevonat nem biztos, hogy megfelelő védelmet nyújt. Speciális bevonattechnológiák használatával, mint például a precíz hőmérséklet- és fordulatszám-szabályozással rendelkező melegbevonat, konzisztens és kiváló minőségű bevonatot biztosítunk, amely javítja az alakíthatóságot.
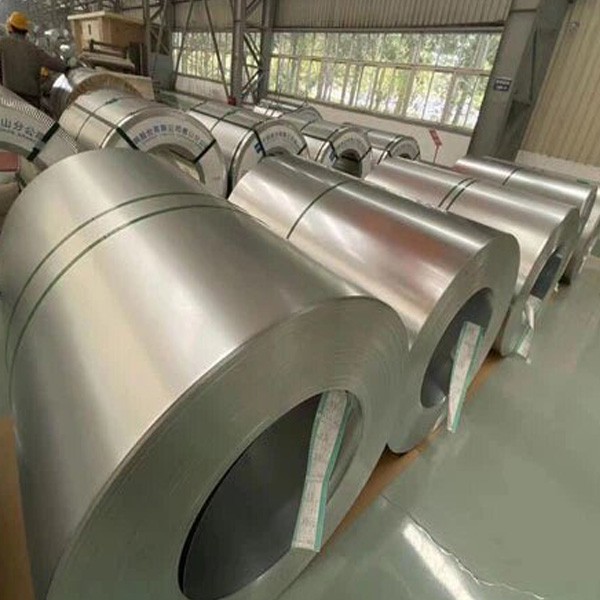
Ezenkívül a bevonat előtti felületkezelés javíthatja a bevonat és az acél hordozó közötti tapadást. Például az acélfelület pácolása az oxidok és szennyeződések eltávolítása érdekében tiszta felületet hozhat létre a bevonat jobb tapadása érdekében, ami viszont segít a teljes termék alakíthatóságának javításában.
4. Megfelelő alakítási eljárások elfogadása
Az alakítási eljárás megválasztása is jelentős hatással van a Zn Al Mg acél alakíthatóságára. A különböző eljárások, mint például a sajtolás, hajlítás és mélyhúzás, eltérő alakíthatóságot igényelnek az acéltól.
A bélyegzési műveletekhez elengedhetetlen a megfelelő kenés. A kenőanyagok csökkenthetik az acéllemez és a sajtolószerszám közötti súrlódást, ami elősegíti az alakváltozási feszültség egyenletes eloszlását és megakadályozza a repedéseket. Emellett a szerszám kialakításának optimalizálása is döntő szerepet játszhat. Például a fokozatosabb görbületi sugarú szerszámok használata csökkentheti a feszültségkoncentrációt a sajtolási folyamat során, így javítva az alakíthatóságot.
Ha hajlításról van szó, fontos tényező a hajlítási szög, a sebesség és a megfelelő szerszámok használata. A lassabb hajlítási sebesség lehetővé teszi az acél fokozatos deformálódását, és csökkenti a repedés kockázatát. Hasonlóképpen, a mélyhúzási folyamatokban a nyersdarab-tartó erő és a húzási arány szabályozása kritikus fontosságú a sikeres alakítás biztosításához anyaghibák nélkül.
5. Formázás utáni kezelések
Az alakítási folyamat után az utóformázási kezelések tovább javíthatják a kialakított Zn Al Mg acél alkatrészek tulajdonságait. A hőkezelés az egyik leggyakoribb formázás utáni kezelés. Az alakított részek meghatározott hőmérsékletre melegítésével és szabályozott sebességű hűtésével a belső szerkezet optimalizálható, a maradó feszültségek tehermentesíthetők.
A shot - peening egy másik hatékony formázás utáni kezelés. Ez magában foglalja a kialakított rész felületének bombázását kis gömb alakú részecskékkel. Ez az eljárás nyomófeszültségeket hozhat létre a felületen, ami javítja a fáradásállóságot, és elzárhatja az alakítás során keletkező mikrorepedéseket is.
Esettanulmányok: Valós alkalmazások
E stratégiák hatékonyságának szemléltetésére nézzünk meg néhány valós példát. Egy autóipari ügyfélnek nehézségei támadtak összetett alakú Zn Al Mg acél alkatrészek előállítása során autókarosszéria panelekhez. Műszaki csapatunkkal együttműködve optimalizáltuk az acél kémiai összetételét, hogy növeljük a rugalmasságát. Beállítottuk a sajtolási folyamat paramétereit is, például kiváló minőségű kenőanyagot használtunk és optimalizáltuk a szerszám kialakítását. Ennek eredményeként az acél alakíthatósága jelentősen javult, és a megrendelő kiváló minőségű karosszériaelemeket tudott előállítani kevesebb hibával.
Egy másik esetben egy építőipari cég Zn Al Mg acélt használt tetőfedő alkalmazásokhoz. Megállapították, hogy a hajlítási folyamat a bevonat leválását okozza. Javasoltuk a bevonat minőségének javítását a bevonat vastagságának és a felületkezelésnek a bevonat előtti beállításával. A változtatások végrehajtása után javult az acél alakíthatósága a hajlítás során, és javult a bevonat tapadása, így biztosítva a hosszú távú korrózióvédelmet.
Következtetés
A Zn Al Mg acél alakíthatóságának javítása egy sokrétű folyamat, amely magában foglalja a kémiai összetétel optimalizálását, a mikrostruktúra szabályozását, a bevonat minőségének javítását, a megfelelő alakítási folyamatok elfogadását és hatékony utóformázási kezelések alkalmazását. Zn Al Mg acél beszállítóként elkötelezettek vagyunk amellett, hogy ügyfeleinknek kiváló minőségű termékeket és műszaki támogatást biztosítsunk.
Ha többet szeretne megtudni Zn Al Mg acéltermékeinkről, vagy segítségre van szüksége a formálhatóság javításához az Ön konkrét alkalmazásaihoz, forduljon hozzánk bizalommal beszerzési megbeszélés céljából. Szívesen dolgozunk Önnel, hogy megtaláljuk a legjobb megoldásokat. Meglátogathatja weboldalunkat isCink alumínium magnézium bevonatú acéltovábbi információkért.
Hivatkozások
- Smith, J. (2022). "A Zn Al Mg acéltechnológia fejlődése". Metallurgy and Materials Science, 15(2), 45-58.
- Johnson, A. (2021). "Bevonatos acélok alakíthatósága autóipari alkalmazásokban". Autómérnöki folyóirat, 23(3), 78-90.
- Brown, C. (2020). "A bevonat minőségének javítása a Zn Al Mg acélgyártásban". Gyártástechnológiai Szemle, 12(4), 22-35.